
Hoe TPE te kiezen voor spuitgieten: belangrijke factoren, materiaalkeuze en verwerkingsoverwegingen
In mijn laatste bericht liep ik doorwat TPE eigenlijk isis enwaarom het smelt en zich vormt als plasticin plaats van te harden als rubber. Die vraag beantwoordt wat TPE is. Ze geeft echter geen antwoord op de vraag hoe je de juiste kwaliteit kiest wanneer een onderdeel door een echt spuitgietmatrijs moet, op een echte productielijn en binnen een reële deadline.
Het kiezen van TPE voor spuitgieten begint bij de taak van het onderdeel, niet bij het datablad van het materiaal. Stem hardheid, vloei-eigenschappen en thermisch gedrag af op de matrijs, de cyclus en de bedrijfsomstandigheden. Als u deze afstemming goed uitvoert, levert het onderdeel een consistente, sterke kwaliteit op en is het klaar voor de volgende bewerkingsfase.
Dat ene idee – het koppelen van materiaal aan de toepassing – ligt ten grondslag aan elke keuze die ik hieronder bespreek. Het verklaart bovendien waarom twee producten, vervaardigd uit dezelfde TPE-kwaliteit, zo verschillend kunnen presteren zodra ze uit de mal komen.
Waarom is TPE een geprefereerd materiaal voor spuitgiettoepassingen?
Een stijf kunststofonderdeel barst bij herhaaldelijk buigen. Een uitgeharde rubberen onderdeel vereist een aparte uithardingsstap en kan niet zomaar opnieuw worden geslepen. Geen van beide past bij elk ontwerp op mijn werkbank.
TPE heeft de voorkeur bij spuitgieten omdat het kan worden verwerkt op standaard thermoplastische apparatuur, de vulkanisatiestap overslaat en ervoor zorgt dat een zacht TPE in één cyclus rechtstreeks op een stijve kunststof hecht. Dit verkort de cyclustijd, vermindert de noodzaak van secundaire assemblage en maakt het mogelijk om afval terug te voeren in het productieproces in plaats van naar de afvalbak.
De meeste kunststoffabrieken beschikken al over spuitgietapparatuur. Een TPE-kwaliteit die op dezelfde apparatuur kan worden verwerkt, maakt een aparte rubberpers of uithardingsoven overbodig.Twee-shot spuitgietenHet laat een winkel toe om in één enkele cyclus een zachte TPE-grip op een stijve handgreep te bevestigen, in plaats van later twee onderdelen met de hand samen te stellen. Dit is een belangrijke reden waarom interieurteams in de auto-industrie kiezen voor TPE bij afdichtingen en handgrepen: minder onderdelen, minder bevestigingsmiddelen en minder plekken waar een onderdeel kan falen. Ook herverwerking speelt een rol. Runner-materiaal en afgekeurde onderdelen kunnen vaak terug naar de hopper, mits de kwaliteit en het proces dit toelaten, waardoor de materiaalkosten per onderdeel dalen. Bij Yudahang is dit meestal de eerste vraag die ik aan een klant stel: heeft uw ontwerp werkelijk twee aparte onderdelen nodig, of kunt u met TPE alles in één mal vormen?
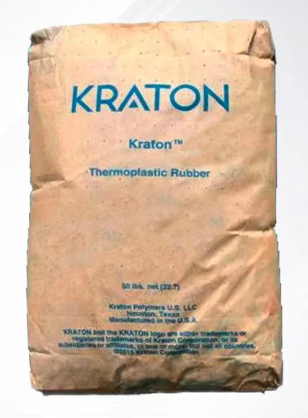
Welke eigenschappen moet u in overweging nemen bij het kiezen van TPE-pellets voor spuitgieten?
Hardheid alleen zegt bijna niets over hoe een TPE-pellet zich zal gedragen zodra het in uw matrijs is geplaatst.
Bij het kiezen van TPE-pellets dient u de hardheid, smeltstroomsnelheid, trek- en scheursterkte, compressieset en hechtingscompatibiliteit met uw substraat te controleren. Elke eigenschap correspondeert met een andere falingsmodus; wanneer u er één over het hoofd ziet, komt dit meestal later tot uiting in een garantieclaim, niet in een laboratoriumresultaat.
Ik verdeel deze eigenschappen in drie categorieën: gevoel, vloeiing en passing. Gevoel omvat hardheid en elasticiteit, die bepalen hoe het onderdeel zich gedraagt in de hand of onder een afdichting. Vloeiing omvatsmeltstroomsnelheiden de viscositeit, die bepalen of het pellet een dunne wand of een lange stroombaan vult zonder kortsluiting. De afdekking biedt hechting, chemische bestendigheid encompressieset, die bepalen of het onderdeel nog steeds werkt na maanden in het veld, en niet alleen direct na het gieten. Zo deel ik het meestal op voor een klant:
| Eigendom | Wat het u vertelt | Waarom het ertoe doet |
|---|---|---|
| Hardheid (Shore A/D) | Zachtheid en gripgevoel | Voldoet aan de ergonomie en afdichtingsdruk |
| Smeltstroomsnelheid | Hoe gemakkelijk het de mal vult | Voorkomt kortsluitingen en laslijnen |
| Compressievervorming | Herstel na langdurige belasting | Houdt afdichtingen en pakkingen na verloop van tijd dicht |
| Compatibiliteit van hechting | Hechting aan het stijve substraat | Bepaalt of overmolding daadwerkelijk standhoudt |
Hoe beïnvloedt het TPE-spuitgietproces de productkwaliteit?
Twee winkels kunnen dezelfde TPE-kwaliteit gebruiken en toch twee zeer verschillende onderdelen produceren.
Het spuitgietproces beïnvloedt de kwaliteit van TPE-producten via de smelttemperatuur, de inspuitingsnelheid, de aandrukkracht en de koeltijd. Zijn deze parameters verkeerd ingesteld, dan kan zelfs een zorgvuldig gekozen TPE-kwaliteit kromtrekken, inschuiven of bij de ingang scheuren.
Een smelttemperatuur die te laag is, zorgt ervoor dat het materiaal onvoldoende wordt geplastificeerd; daardoor vult het slecht en ontstaan er stroomlijnen op het oppervlak. Is de temperatuur te hoog, kan het materiaal afbreken, waardoor de scheursterkte juist op de plek waar het onderdeel het het meest nodig heeft, verzwakt. De injectiesnelheid bepaalt hoe de smeltfront zich in de holte vult; te snel kan lucht insluiten en brandplekken nabij de ontluchtingsopeningen achterlaten. Pakdruk en pakduur beheersen krimpvlekken en dimensionale stabiliteit nadat het onderdeel is afgekoeld. Koeltijd is vaak het eerste wat een productieafdeling verkort om de cyclustijd te versnellen, maar als een onderdeel te vroeg uit de matrijs wordt gehaald, kan het toch vervormen zodra het de matrijs verlaat. Ik beschouw de matrijs en het proces als onderdeel van de materiaalkeuze, niet als een aparte stap die pas later volgt. Een uitstekende TPE-kwaliteit, toegepast op een slecht proces, levert uiteindelijk nog steeds een slecht onderdeel op.
Wat zijn de veelvoorkomende problemen bij het spuitgieten van TPE en hoe kunnen ze worden opgelost?
Korte afgietsels, flitsen en insinkingen komen op bijna elke TPE-productielijn op een bepaald moment voor.
GemeenschappelijkTPE-spuitgietenProblemen omvatten ondermaatse vulling, flitsvorming, krimpvlekken en slechte hechting bij overgietde onderdelen. De meeste daarvan zijn te herleiden tot een mismatch in de smeltstroom, een onjuiste matrijstemperatuur of een substraat dat in eerste instantie nooit op hechting is getest.
Korte afgietsels duiden meestal op een te lage smeltstroomsnelheid ten opzichte van de wanddikte, of op een injectiesnelheid en -druk die voor die geometrie te conservatief zijn ingesteld. Flash wijst op een matrijs die niet voldoende stevig klem zit voor de viscositeit van het materiaal bij die temperatuur. Zinkvlekken zijn het gevolg van een te zwakke verpakkingdruk of van een wandgedeelte dat te dik is om gelijkmatig af te koelen. Hechtingsproblemen bij overgegoten onderdelen vormen het meest lastige probleem: de oppervlakte-energie van het substraat, de matrijstemperatuur en de verkeerde chemische familie van het TPE kunnen allemaal ervoor zorgen dat een zachte grip loslaat van een harde basis. Bij mijn eigen troubleshooting kijk ik eerst naar materiaal en proces samen, voordat ik één van beide als enige oorzaak aanwijzen. Meestal blijkt de oplossing kleiner te zijn dan een volledige materiaalwissel. Een aanpassing van de matrijstemperatuur of een kleine verlenging van de verpakkingstijd lost meer problemen op dan men vaak verwacht.
Conclusie
Het juiste kiezenTPEVoor spuitgieten is er nooit één enkele beslissing. Het gaat om het afstemmen van materiaaleigenschappen, matrijzenontwerp en procesinstellingen op de werkelijke taak van het onderdeel, van de allereerste spuitbeurt op de productielijn tot jarenlang gebruik in de praktijk.
Referenties
- Osswald, T. A., en Turng, L.-S. (Red.).Handboek voor spuitgieten, 3e editie. Hanser Publishers, 2008.
- Drobny, J. G.Handboek van thermoplastische elastomeren, 2e editie. Elsevier, 2014.
- Holden, G., Kricheldorf, H. R., en Quirk, R. P. (Red.).Thermoplastische elastomeren, 3e editie. Hanser Publishers, 2004.
- Bhowmick, A. K., en Stephens, H. L. (Red.).Handboek van elastomeren, 2e editie. CRC Press, 2000.
- ASTM International.ASTM D395-18: Standaardtestmethoden voor rubber-eigenschappen — Compressieset.
- Rosato, D. V., en Rosato, M. G.Handboek voor spuitgieten. Springer, 2000.